
Electronica - Monaco di Baviera, 10-13 novembre 2026
Si terrà a Monaco di Baviera dal 10 al 13 novembre 2026 la fiera electronica, la più grande manifestazione europea dedicata all'elettronica professionale. Al centro…

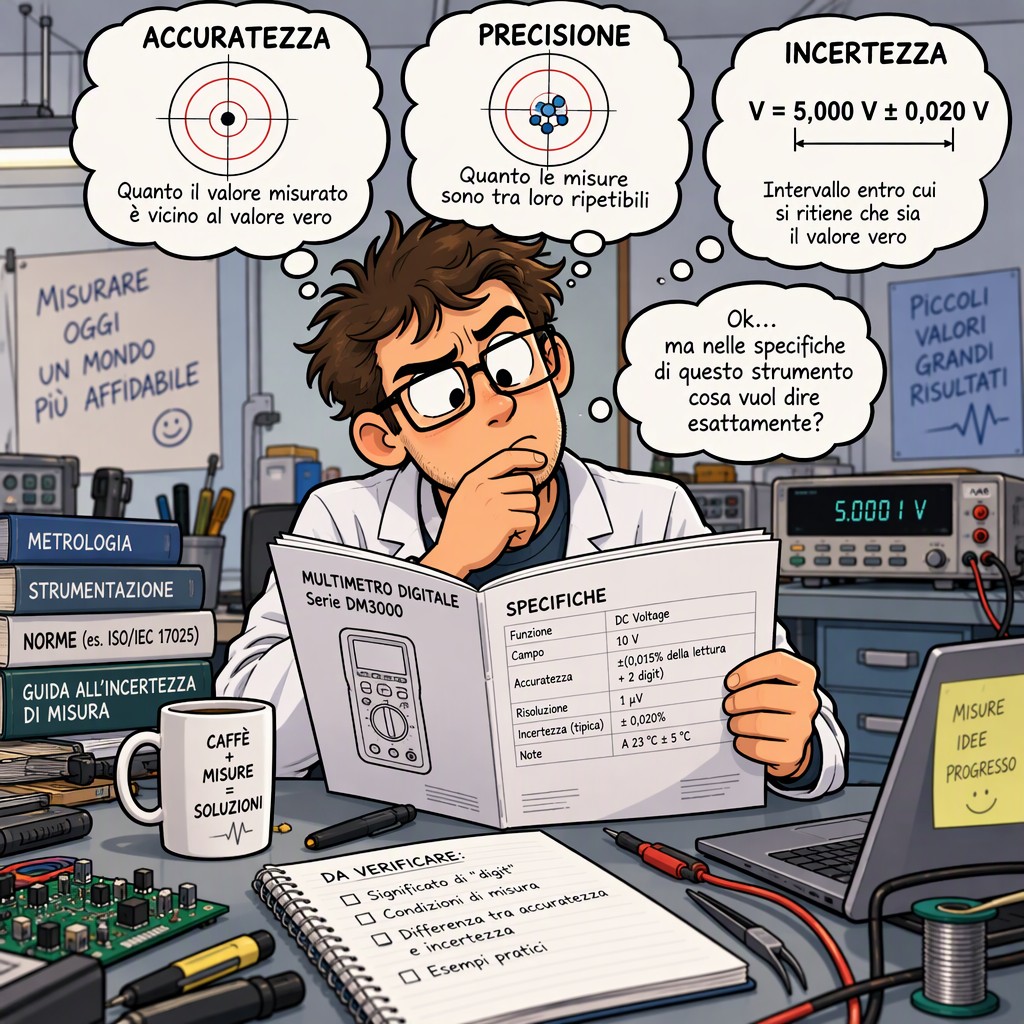 Ogni misura è accompagnata da un margine di dubbio che le specifiche dello strumento consentono di quantificare. Saper interpretare correttamente questi dati, esprimere l'incertezza secondo le regole internazionali e mantenere gli strumenti tarati e riferibili è ciò che trasforma una lettura sul display in un risultato affidabile.
Nei primi due articoli di questa serie si è visto come banda, campionamento e sonde determinino la capacità di un oscilloscopio di rappresentare fedelmente un segnale. Resta però da affrontare una domanda più generale, valida per qualsiasi strumento: quanto ci si può fidare del numero che compare sul display?
La risposta passa attraverso tre concetti strettamente collegati: le specifiche di accuratezza dichiarate dal costruttore, l'incertezza di misura, che ne rappresenta la traduzione in termini rigorosi, e la taratura, che garantisce nel tempo il collegamento tra lo strumento e i campioni di riferimento.
Il riferimento terminologico è il Vocabolario Internazionale di Metrologia, noto come VIM, pubblicato dal Joint Committee for Guides in Metrology e recepito in Italia come norma CEI UN 70099.
Il VIM attribuisce al termine accuratezza (accuracy) un significato qualitativo: indica quanto un risultato è vicino al valore vero del misurando, che per definizione non è mai noto esattamente, e non viene espressa con un numero.
L'accuratezza può essere interpretata come la combinazione di due componenti distinte. La giustezza (trueness) descrive la vicinanza tra la media di un gran numero di misure ripetute e il valore di riferimento ed è legata agli errori sistematici, come un errore di guadagno o un offset; la precisione (precision) descrive invece la dispersione delle misure ripetute ed è legata agli errori casuali, come il rumore.
Uno strumento può essere molto preciso ma poco accurato, restituendo letture stabili e ripetibili, ma tutte spostate dello stesso valore rispetto al valore vero, oppure accurato ma poco preciso, ossia con letture molto disperse intorno al valore vero. Il caso ideale è quello di uno strumento che sia contemporanemente accurato e preciso.
Pertanto, quando serve misurare solo una tendenza di valori ricavati da una misura ripetuta nel tempo, la caratteristica di uno strumento a cui bisogna porre maggiore attenzione è la precisione; quando, invece, ci interessa misurare un singolo valore assoluto, la caratteristica più importante da considerare è l'accuratezza. Se entrambe sono adatte alle nostre esigenze siamo in una botte di ferro.
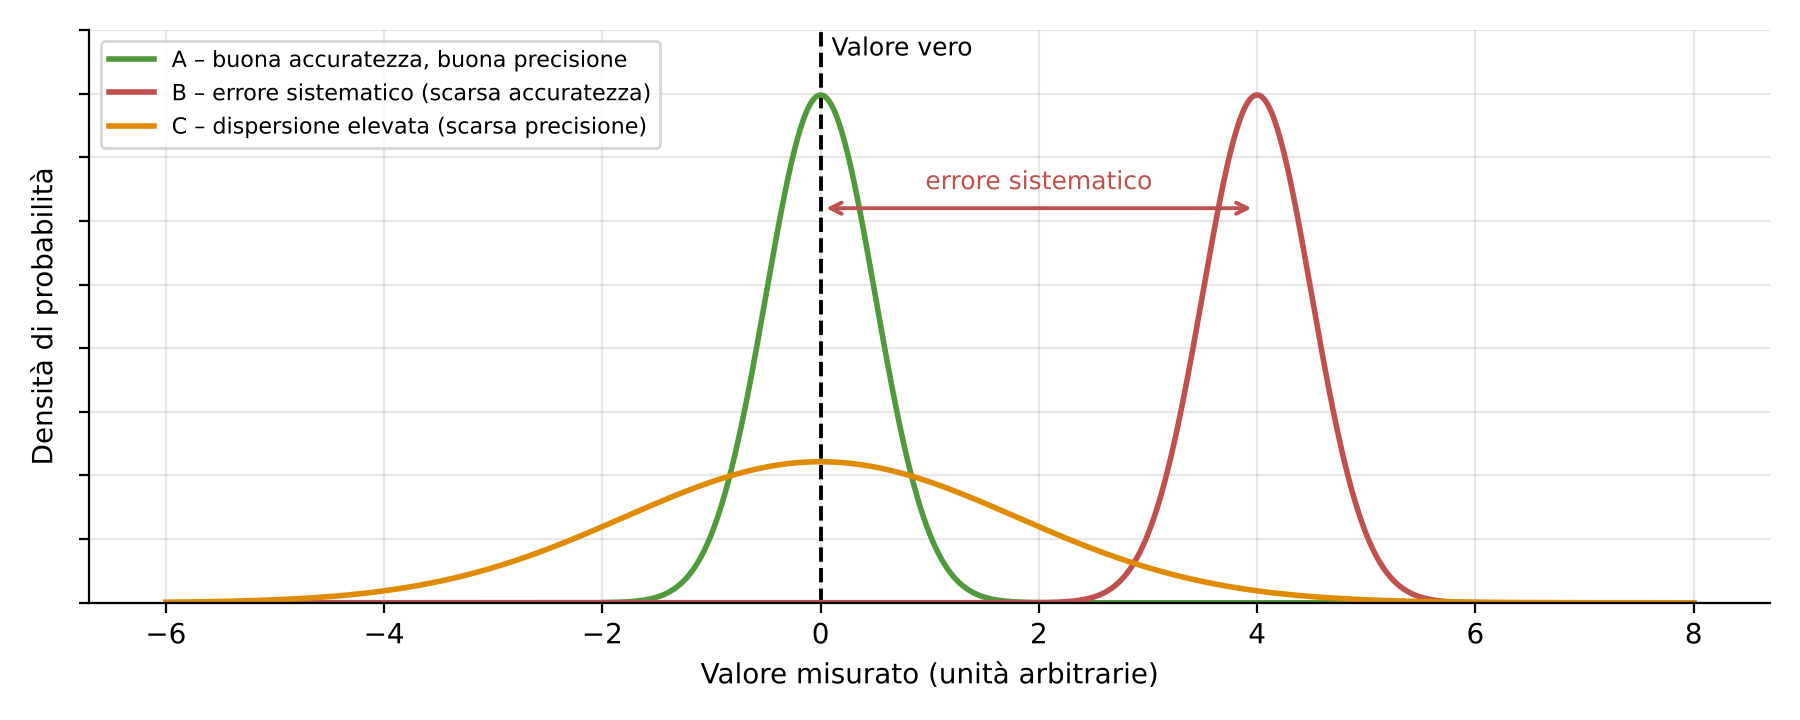 Fig. 1: Accuratezza e precisione rappresentate come distribuzioni di misure ripetute. La curva A è centrata sul valore vero e poco dispersa; la curva B è altrettanto stretta ma spostata da un errore sistematico, che la ripetizione delle misure non può ridurre; la curva C è centrata ma molto dispersa, a causa degli errori casuali
Va distinta da questi concetti anche la risoluzione, cioè la più piccola variazione della grandezza che lo strumento è in grado di evidenziare.
Un multimetro a sei cifre e mezza o un oscilloscopio a 12 bit offrono un'elevata risoluzione, ma ciò non implica un'accuratezza paragonabile: è frequente che le ultime cifre visualizzate siano significative per apprezzare piccole variazioni, ma non per stabilire il valore assoluto della grandezza.
Le specifiche di accuratezza dei multimetri digitali sono in genere espresse nella forma più o meno una percentuale della lettura più una percentuale della portata, oppure come percentuale della lettura più un certo numero di conteggi.
Il primo termine è legato principalmente agli errori di guadagno e cresce in proporzione alla grandezza misurata; il secondo è legato agli errori di offset e di linearità ed è costante sull'intera portata.
Ne consegue che l'errore relativo è minimo quando la lettura si avvicina al fondo scala e cresce rapidamente quando si misurano valori piccoli rispetto alla portata selezionata.
Con una specifica tipica di un multimetro da banco a sei cifre e mezza, pari a ±(0,0035% della lettura + 0,0005% della portata), una tensione di 10 V misurata sulla portata da 10 V è affetta da un errore massimo di 400 µV, cioè 40 parti per milione, mentre una tensione di 0,5 V misurata sulla stessa portata comporta un errore massimo di 67,5 µV, pari a 135 parti per milione.
Per gli oscilloscopi la situazione è analoga ma ancora più marcata. La specifica di accuratezza del guadagno in continua è espressa in genere come percentuale del fondo scala, cioè dell'intera escursione verticale dello schermo, con valori tipici compresi tra ±0,5% e ±2% a seconda della classe dello strumento.
Con una sensibilità di 100 mV per divisione e otto divisioni verticali il fondo scala vale 800 mV, e una specifica di ±1,5% corrisponde a ±12 mV indipendentemente dall'ampiezza del segnale. Se il segnale da misurare ha un'ampiezza di 200 mV ed è visualizzato su due sole divisioni, l'errore relativo raggiunge il 6%; portando la sensibilità a 25 mV per divisione, in modo che lo stesso segnale occupi l'intero schermo, l'errore scende all'1,5%.
Ne deriva una regola pratica di grande utilità: per misure di ampiezza accurate occorre regolare la sensibilità verticale in modo che il segnale occupi la maggior parte dello schermo, senza però uscirne, per evitare la saturazione dell'amplificatore d'ingresso.
A questo termine vanno aggiunti l'accuratezza dell'offset, quando lo si utilizza, e il contributo della sonda, la cui attenuazione ha a sua volta una tolleranza dichiarata.
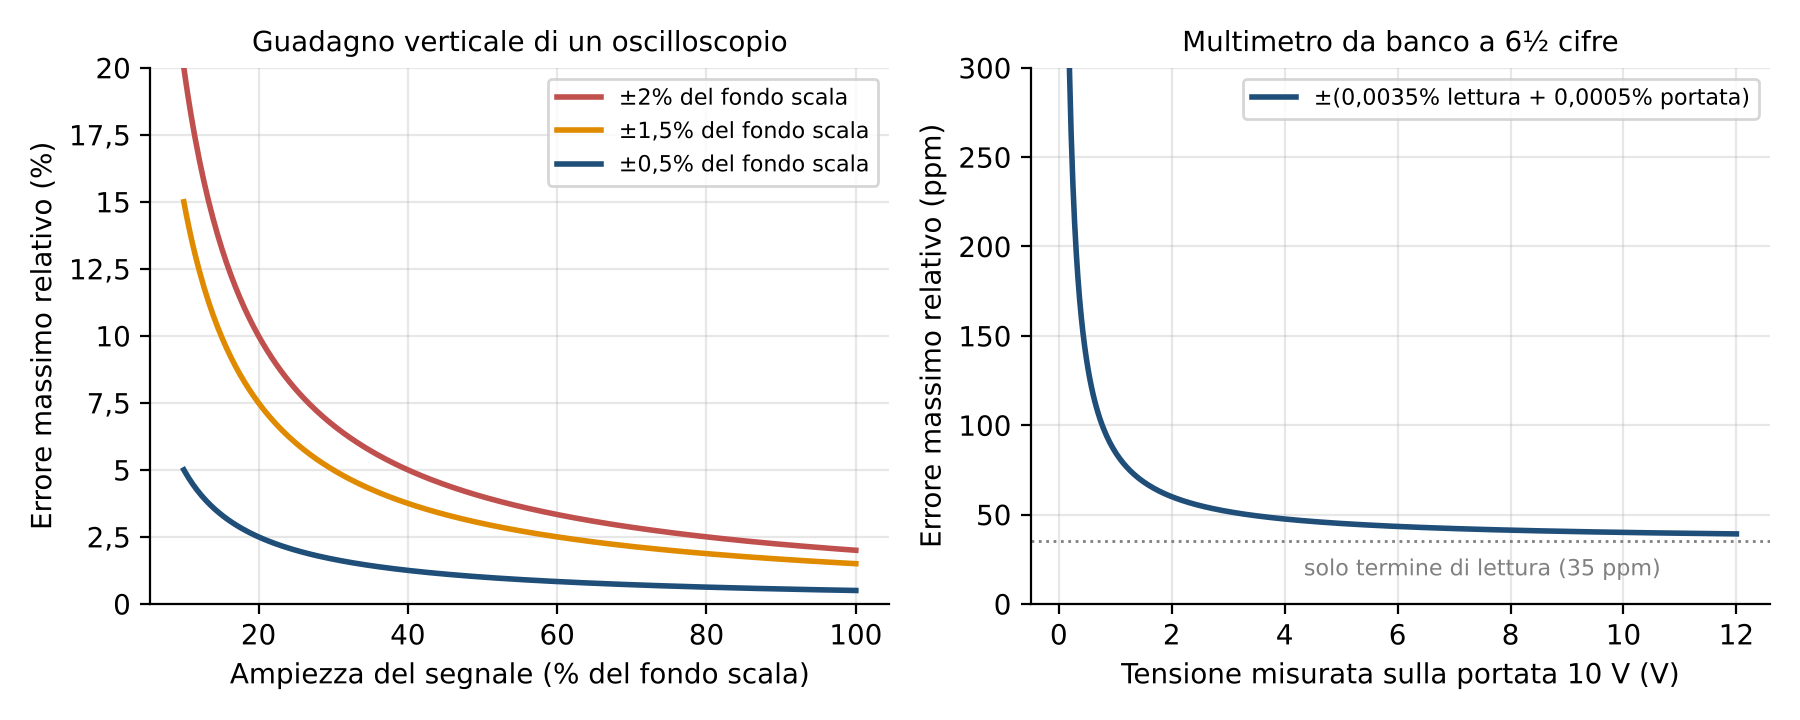 Fig. 2: Errore massimo relativo in funzione dell'ampiezza del segnale. A sinistra, per un oscilloscopio con accuratezza del guadagno specificata come percentuale del fondo scala: l'errore relativo cresce rapidamente quando il segnale occupa una piccola parte dello schermo. A destra, per un multimetro da banco a sei cifre e mezza con una specifica tipica sulla portata da 10 V: al diminuire della tensione misurata il termine legato alla portata diventa dominante.
Ogni specifica è valida solo in determinate condizioni, che la scheda tecnica riporta e che è necessario rispettare. Le più comuni riguardano la temperatura ambiente, spesso 23 °C con una tolleranza di ±5 °C, il tempo di riscaldamento, tipicamente da 30 minuti a un'ora, e il tempo trascorso dall'ultima taratura: molti multimetri di precisione riportano specifiche distinte a 24 ore, 90 giorni e un anno, sempre più ampie al crescere dell'intervallo.
Al di fuori dell'intervallo di temperatura si applicano coefficienti aggiuntivi per grado. Occorre inoltre distinguere tra specifiche garantite, verificate su ogni esemplare in fase di collaudo, e caratteristiche tipiche o nominali, che descrivono il comportamento medio della produzione ma non sono garantite e non possono essere utilizzate per stimare l'incertezza con la stessa confidenza.
Il modo in cui esprimere quantitativamente il dubbio associato a una misura è codificato dalla Guida all'espressione dell'incertezza di misura, nota come GUM e pubblicata come documento JCGM 100:2008, recepito in italia come norma UNI CEI 70098-3.
La GUM abbandona il concetto di errore, che richiederebbe di conoscere il valore vero, e introduce l'incertezza, un parametro che caratterizza la dispersione dei valori ragionevolmente attribuibili al misurando.
Le diverse fonti di incertezza vengono valutate in due modi. La valutazione di tipo A si basa sull'analisi statistica di misure ripetute: l'incertezza tipo associata alla media di n letture è pari allo scarto tipo delle letture diviso la radice quadrata di n.
La valutazione di tipo B si basa su altre informazioni, come le specifiche del costruttore, i certificati di taratura o la risoluzione dello strumento: in assenza di indicazioni diverse, una specifica del tipo ±a viene trattata come una distribuzione rettangolare, cui corrisponde un'incertezza tipo pari ad a diviso la radice quadrata di tre.
Le incertezze tipo dei singoli contributi, se indipendenti tra loro, si combinano in somma quadratica per ottenere l'incertezza tipo composta.
Per esprimere un intervallo con un livello di fiducia definito si moltiplica quest'ultima per un fattore di copertura k: con k uguale a 2 si ottiene l'incertezza estesa, che nella maggior parte dei casi pratici corrisponde a un livello di fiducia di circa il 95%.
Si consideri, a titolo di esempio, la misura dell'uscita di un regolatore da 5 V sulla portata da 10 V con un multimetro a sei cifre e mezza con la specifica ±(0,0035% della lettura + 0,0005% della portata). Il termine di lettura vale 0,0035% × 5 V = 175 µV, quello di portata 0,0005% × 10 V = 50 µV. La somma dà ±225 µV: il costruttore garantisce che l’errore sia compreso tra −225 µV e +225 µV, ma non dice nulla su dove si trovi effettivamente dentro questo intervallo. La specifica a un anno, nella forma vista in precedenza, fornisce un limite di ±225 µV e quindi un'incertezza tipo di circa 130 µV (225 µV /√3).
Dieci letture ripetute con uno scarto tipo di 30 µV portano a un contributo di tipo A di circa 9,5 µV, mentre la risoluzione di 10 µV aggiunge meno di 3 µV. L'incertezza tipo composta risulta di circa 130 µV e l'incertezza estesa di circa 0,26 mV, per cui il risultato va espresso come valore medio ± 0,26 mV con k = 2.
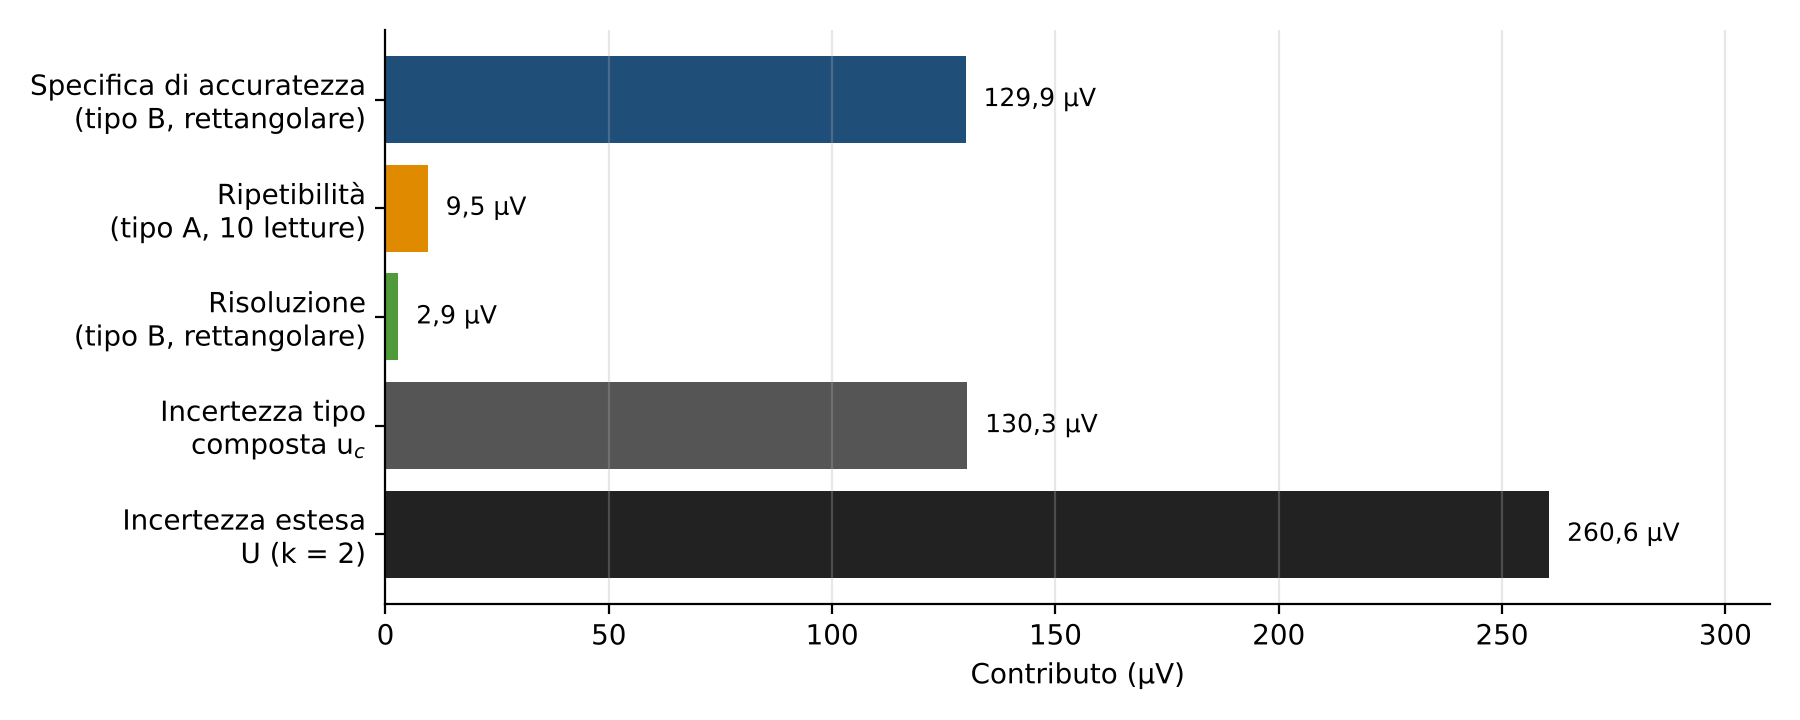 Fig.3 : – Bilancio di incertezza per la misura di una tensione di 5 V con un multimetro a sei cifre e mezza, con i valori dell'esempio descritto nel testo. Il contributo della specifica di accuratezza domina il bilancio: aumentare il numero di letture ridurrebbe solo la componente di tipo A, con un effetto trascurabile sul risultato finale.
L'esempio mette in luce un aspetto spesso sottovalutato: quando il contributo dominante deriva dalle specifiche dello strumento, ripetere le misure non migliora il risultato, perché la media riduce soltanto gli effetti casuali.
Per ridurre l'incertezza occorre invece utilizzare uno strumento di classe superiore, oppure sostituire le specifiche generiche con i dati del certificato di taratura, che riportano lo scostamento effettivo dello strumento in punti specifici con un'incertezza in genere molto inferiore.
Molte misure non hanno lo scopo di determinare un valore, ma di stabilire se un prodotto rispetta una tolleranza.
In questo caso l'incertezza ha conseguenze dirette: un risultato che cade all'interno dei limiti, ma a una distanza inferiore all'incertezza estesa, non permette di affermare con certezza la conformità, e lo stesso vale per un risultato appena al di fuori.
La norma ISO/IEC 17025:2017 richiede ai laboratori di definire e concordare con il cliente una regola decisionale prima di dichiarare la conformità, e la guida ILAC-G8 ne descrive le principali tipologie.
La più diffusa è l'accettazione con banda di guardia, nella quale il limite di accettazione è ridotto rispetto al limite di tolleranza di un valore legato all'incertezza, così da contenere il rischio di accettare un prodotto non conforme. Nella pratica industriale si fa spesso riferimento anche al rapporto tra la tolleranza da verificare e l'incertezza del sistema di misura, per il quale un valore di almeno quattro a uno è considerato una buona regola.
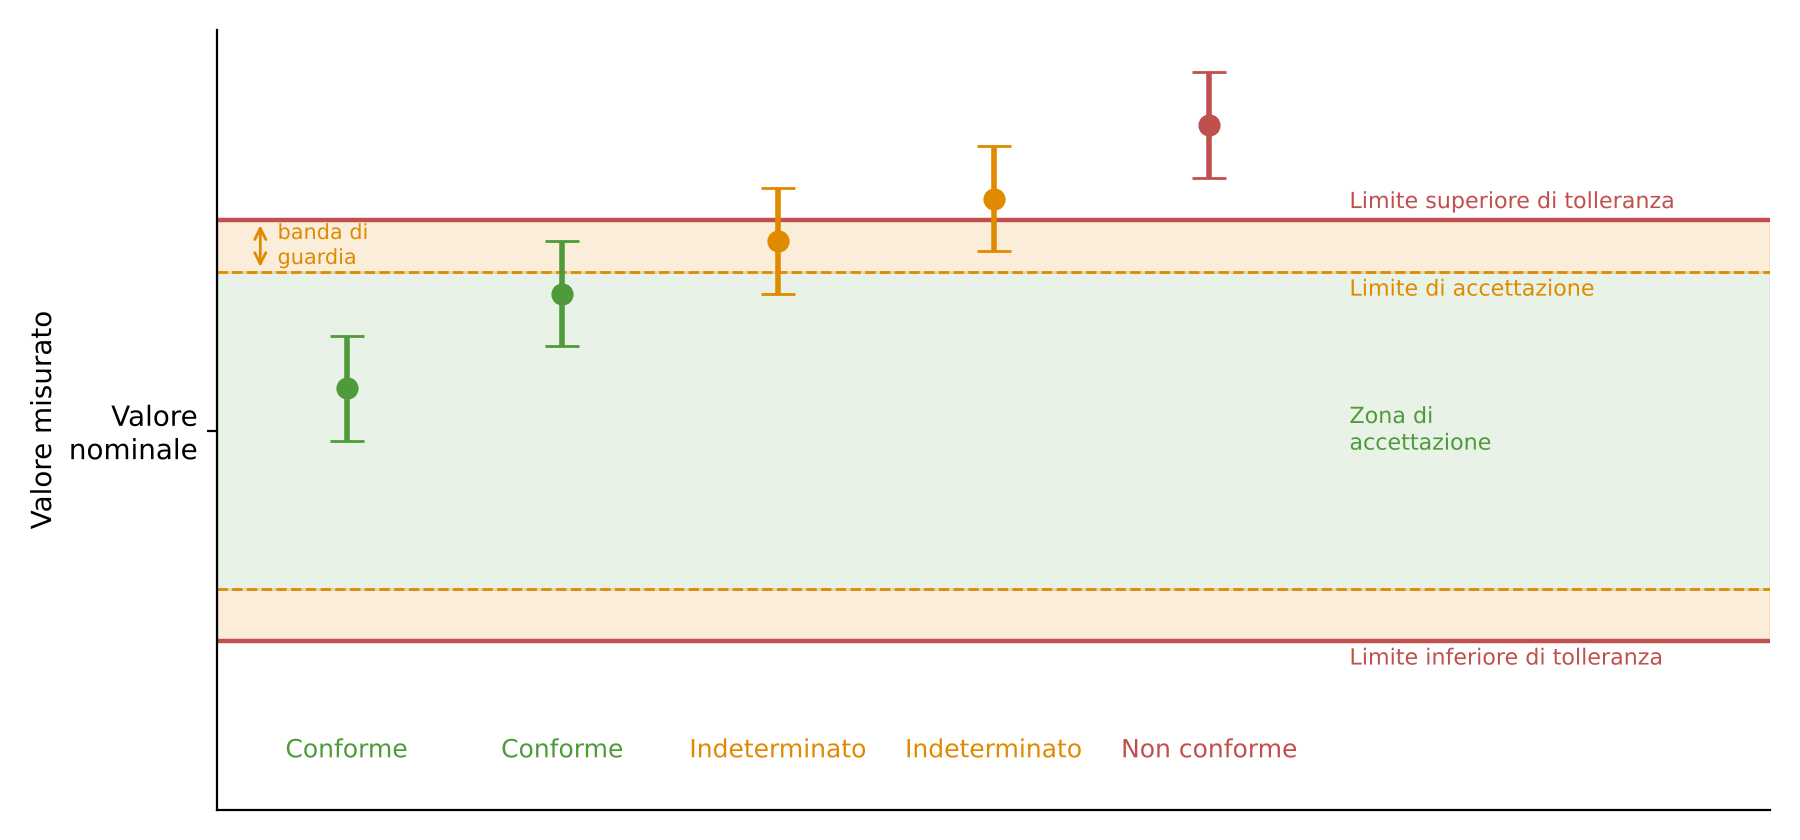 Fig. 4: Esempio di regola decisionale con banda di guardia. Ogni risultato è rappresentato con la propria incertezza estesa: è dichiarato conforme se cade nella zona di accettazione, non conforme se è al di fuori dei limiti di tolleranza anche considerando l'incertezza, indeterminato negli altri casi.
Nel linguaggio comune taratura e regolazione vengono spesso confuse, ma il VIM le distingue nettamente.
La taratura è un confronto tra le indicazioni dello strumento e i valori forniti da campioni di riferimento, con le relative incertezze; non modifica lo strumento, ma ne documenta lo stato. La regolazione è invece l'intervento che riporta lo strumento all'interno delle specifiche.
Un certificato completo riporta quindi i dati rilevati prima di qualsiasi intervento, utili per valutare la deriva dello strumento e per stabilire se le misure eseguite in precedenza siano ancora valide, e i dati finali dopo l'eventuale regolazione.
Va distinta dalla taratura anche l'autocalibrazione disponibile su molti strumenti, che compensa le derive dovute alla temperatura e al tempo rispetto a riferimenti interni: è un'operazione utile, da eseguire dopo il riscaldamento o quando la temperatura ambiente cambia sensibilmente, ma non sostituisce la taratura periodica, perché non è riferita a campioni esterni.
Il valore di una taratura dipende dalla sua riferibilità metrologica, cioè dalla possibilità di collegare il risultato alle unità del Sistema Internazionale attraverso una catena ininterrotta di confronti, ciascuno con un'incertezza documentata, che risale fino agli istituti metrologici nazionali, in Italia l'INRiM.
La garanzia più solida è offerta dalle tarature eseguite da laboratori accreditati secondo la norma ISO/IEC 17025: in Italia l'accreditamento è rilasciato da Accredia e i certificati dei laboratori accreditati riportano il marchio LAT, mentre gli accordi di mutuo riconoscimento in ambito EA e ILAC rendono equivalenti i certificati emessi dagli enti di accreditamento degli altri paesi aderenti.
Le tarature non accreditate, spesso definite riferibili o di fabbrica, possono essere del tutto adeguate per molte applicazioni, ma non sempre riportano le incertezze associate a ciascun punto di misura.
I principali costruttori di strumentazione elettronica offrono servizi di taratura dedicati. Rohde & Schwarz propone tarature di fabbrica per i propri strumenti, tarature accreditate secondo ISO/IEC 17025 anche per strumenti di altre marche e servizi in loco con laboratori mobili. Tektronix dispone di centri di assistenza accreditati ISO/IEC 17025 in Europa e in altre regioni e offre diversi livelli di servizio, dalla taratura standard a quella con dati completi prima e dopo l'intervento, anche per strumenti di altri costruttori.
L'intervallo tra due tarature successive è in genere fissato dal costruttore in un anno, ma può essere adattato alle condizioni d'uso, alla criticità delle misure e alla storia dello strumento: i dati rilevati prima della regolazione nelle tarature precedenti indicano se lo strumento tende a uscire dalle specifiche e permettono di allungare o accorciare l'intervallo con criteri oggettivi, come descritto nella guida ILAC-G24.
Ottenere misure affidabili richiede dunque attenzioni che vanno oltre la semplice scelta dello strumento: leggere le specifiche nella forma corretta e nelle condizioni previste, sfruttare al meglio la portata o la sensibilità verticale, distinguere tra risoluzione e accuratezza, stimare l'incertezza individuando i contributi dominanti, concordare le regole decisionali quando si verifica una conformità e mantenere gli strumenti tarati con una riferibilità documentata.
Si tratta di principi validi per qualsiasi grandezza e strumento, che saranno richiamati più volte nei prossimi articoli. Il prossimo appuntamento sarà dedicato alla risoluzione verticale degli oscilloscopi e al rumore, per capire che cosa cambia davvero tra strumenti a 8, 10 e 12 bit e perché il numero di bit nominali non coincide con quello dei bit effettivi.


